Extrusión de película soplada: proceso paso a paso y problemas comunes
Cómo funciona la extrusión de película soplada, qué hace cada parte de la máquina, en qué se diferencian la monocapa y la tricapa ABA y qué revisar cuando la película sale mal.
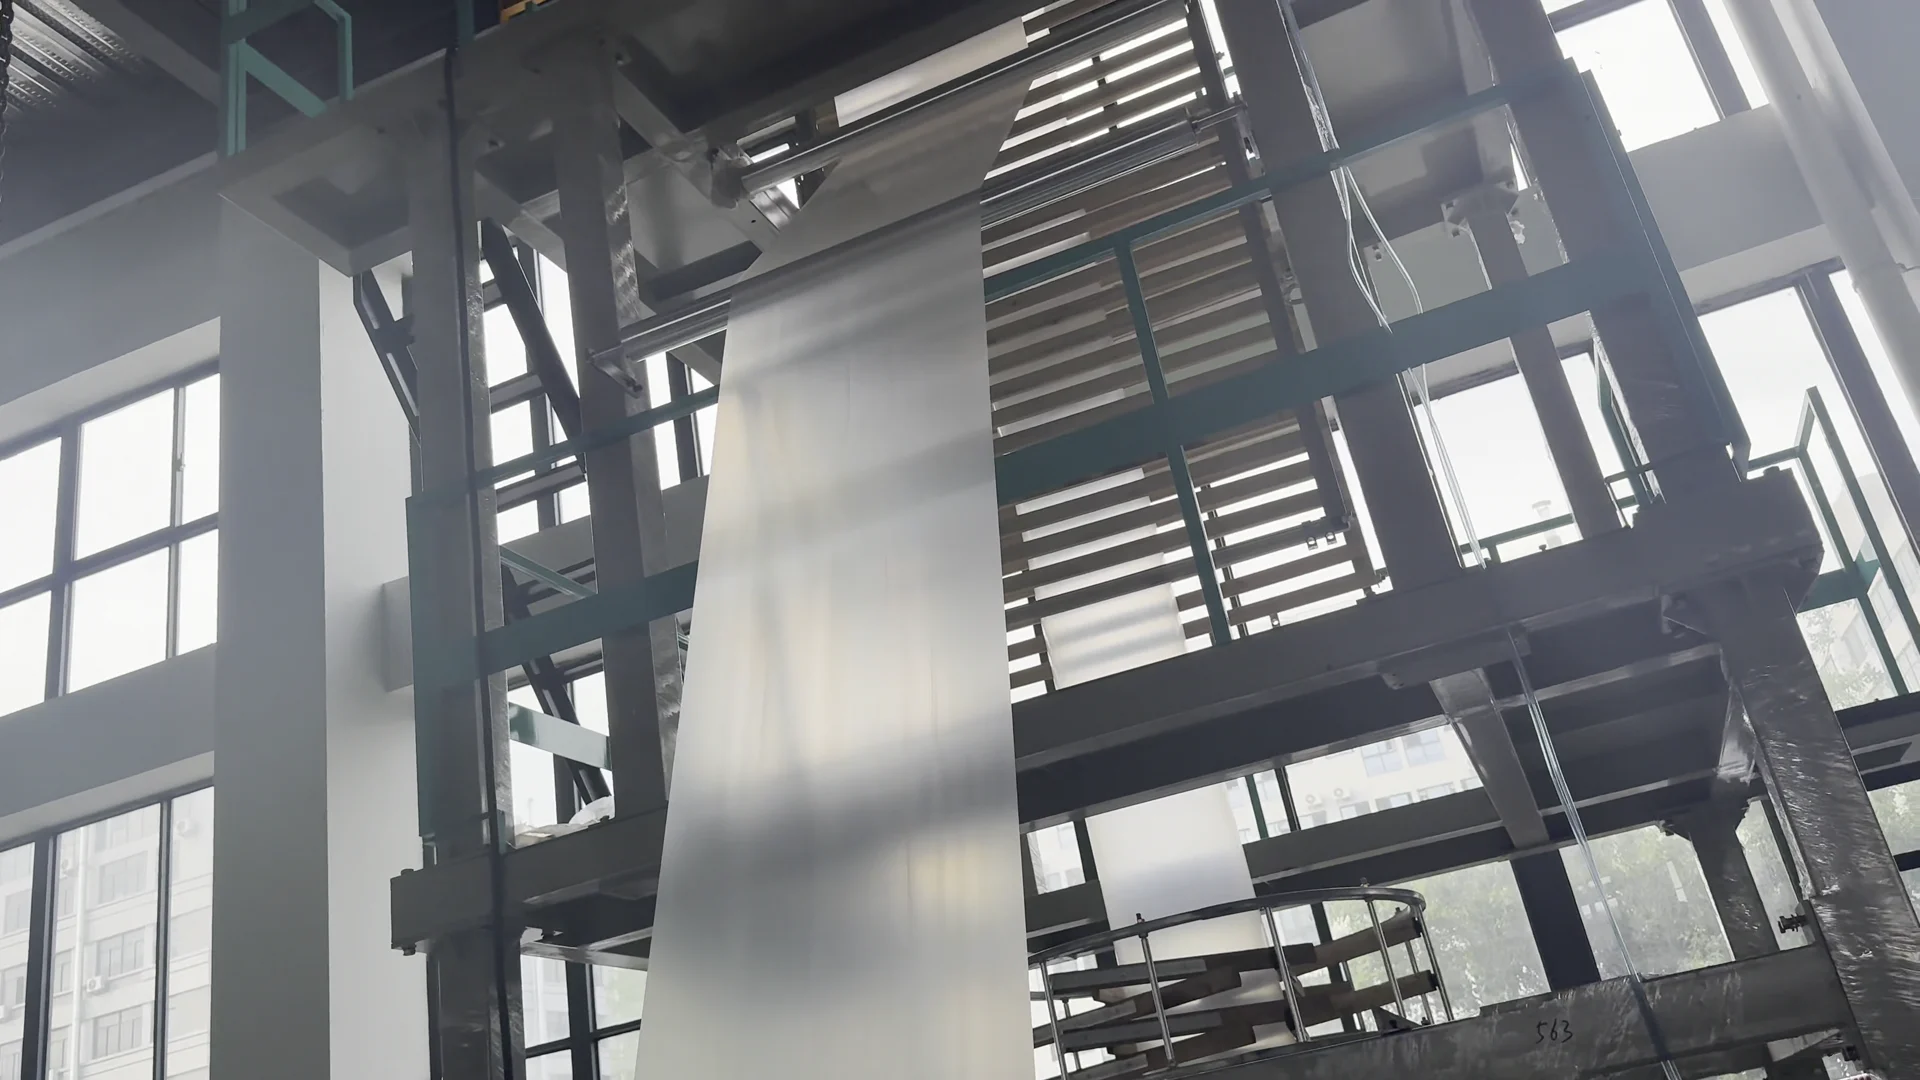
La extrusión de película soplada es el proceso con el que se fabrica la película tubular de polietileno para bolsas. La resina se funde en una extrusora, sale por un cabezal redondo en forma de tubo y se infla con aire hasta formar una burbuja. Un anillo de aire la enfría, y arriba unos rodillos la aplanan y la mandan a la bobinadora.
Esta guía es para quien fabrica o va a fabricar película y bolsas. Explicamos el proceso paso a paso, los parámetros que más importan, la diferencia entre monocapa y tricapa, y una tabla con los problemas más comunes y qué revisar primero.
Cómo funciona la extrusión de película soplada, paso a paso
El proceso tiene seis pasos, del pellet al rollo. Todos ocurren en una sola línea continua, y la película no se detiene entre un paso y el siguiente.
| Paso | Parte de la máquina | Qué pasa |
|---|---|---|
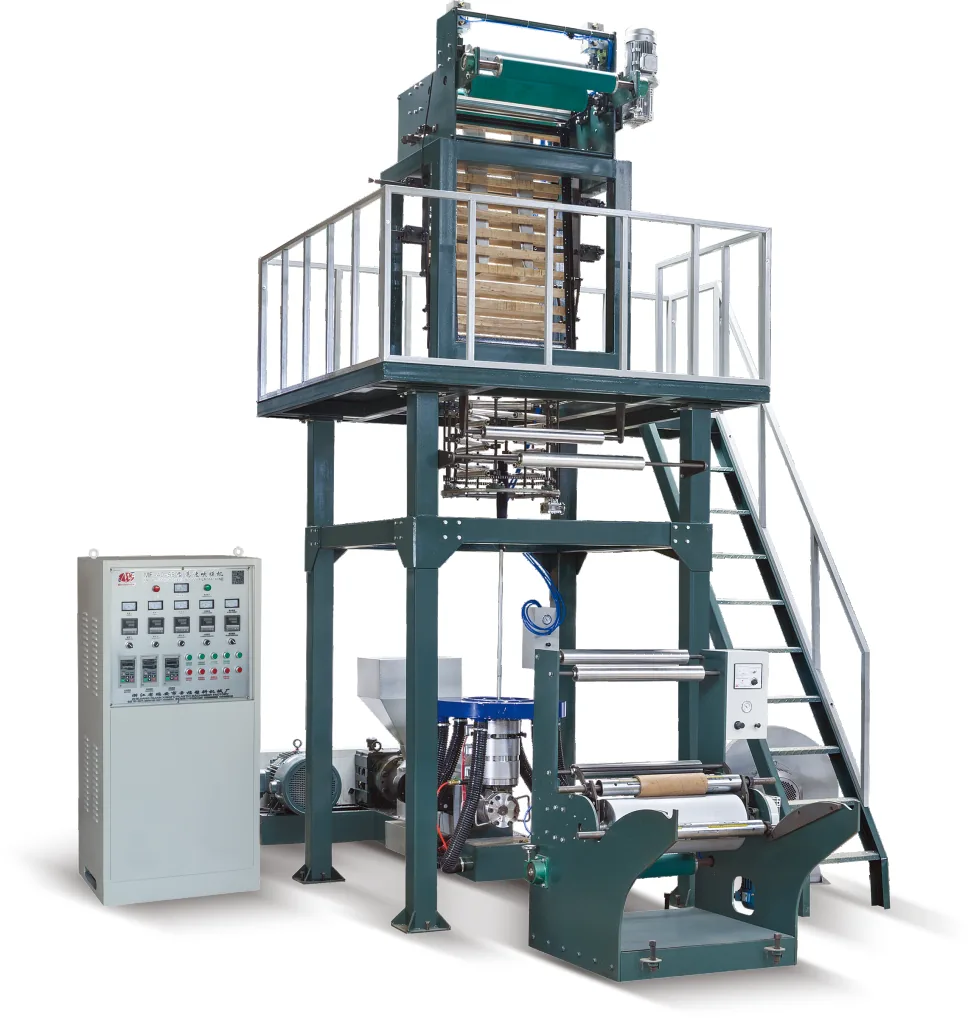
| 1. Alimentación | Tolva y cargador | El pellet de polietileno, seco y limpio, cae al husillo. |
| 2. Fusión | Husillo y cilindro con zonas de calentamiento | El giro del husillo y el calor del cilindro funden la resina poco a poco. |
| 3. Filtrado | Cambiamallas | Una malla retiene impurezas y partículas sin fundir. |
| 4. Formado | Cabezal anular | El plástico fundido sale por una ranura circular en forma de tubo. |
| 5. Soplado y enfriamiento | Aire interno y anillo de aire | El aire infla el tubo hasta el ancho deseado y el anillo lo enfría. |
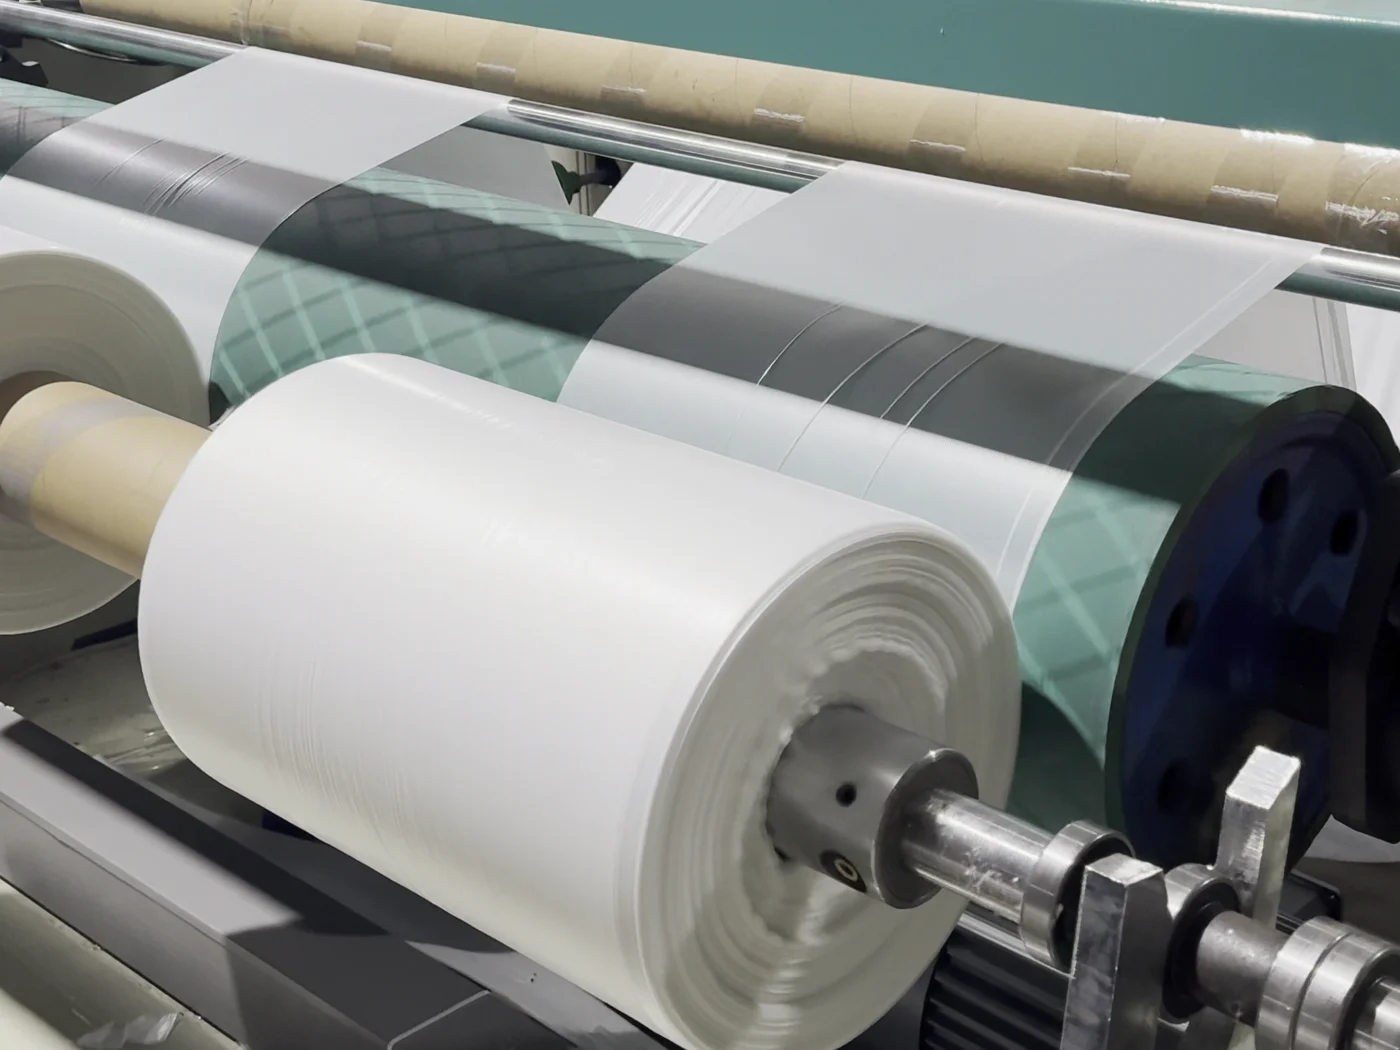
| 6. Arrastre y bobinado | Rodillos de arrastre y bobinadora | La burbuja se aplana en película doble y se enrolla. |
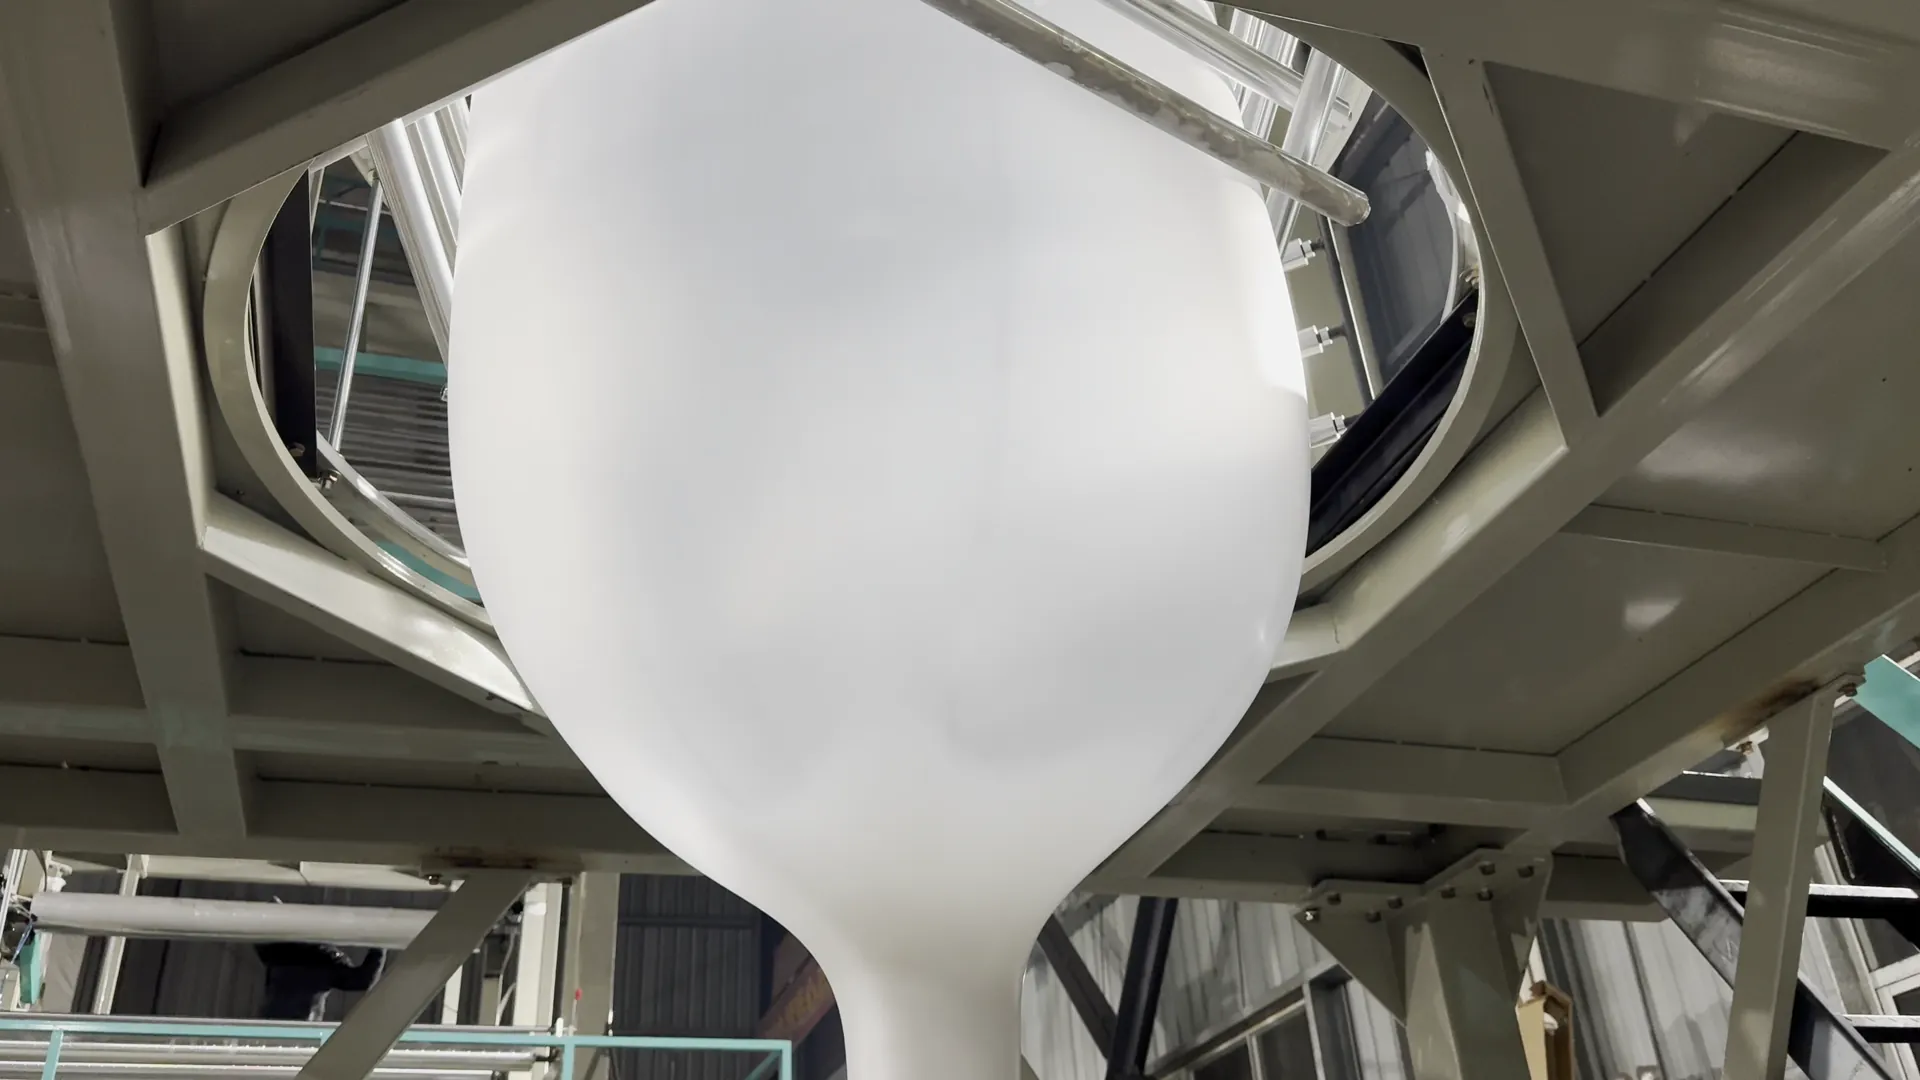
Dos números definen la película que sale. La relación de soplado es el diámetro de la burbuja dividido entre el diámetro del cabezal, y fija el ancho. La velocidad de los rodillos de arrastre frente a la salida de la extrusora fija el espesor. Con la misma salida, más velocidad de arrastre da película más delgada.
Las zonas de calentamiento
El cilindro y el cabezal se calientan por zonas, y cada zona tiene su propia temperatura. Las primeras zonas funden la resina poco a poco. Si están demasiado frías, el material no sale bien. Si están demasiado calientes, la resina se degrada y aparecen puntos negros.
Como ejemplo de nuestras propias notas, en una extrusora de película soplada de 80 mm la primera zona suele trabajar a unos 170 °C, y las siguientes más altas. En la cuarta zona va la malla del filtro. Una malla más fina da película más lisa, pero se tapa antes. La última zona es el cabezal, donde se controlan la temperatura y el flujo de salida.
Tome las temperaturas de la ficha técnica de la resina, no de otra máquina. Cuando ajuste, cambie una zona a la vez, en pasos de 5 °C, y espere unos minutos antes de juzgar la película. Anote siempre la presión del cabezal y la corriente del motor principal antes del cambio.
La línea de enfriamiento y el espesor
La línea de enfriamiento, también llamada línea de escarcha, es el anillo de la burbuja donde la película pasa de fundido transparente a sólido opaco. Por debajo de esa línea, el plástico todavía se estira. Por encima, el espesor ya no cambia.
Si la línea está más alta de un lado que del otro, ese lado se enfrió más lento y se estiró más, y sale más delgado. Por eso una línea de enfriamiento pareja es la primera señal de un espesor parejo. El espesor desigual se corrige con los tornillos de ajuste del cabezal: se abre la ranura del lado delgado y se cierra la del lado grueso.
Monocapa o tricapa ABA
Una extrusora monocapa hace la película con una sola mezcla de resina. Una tricapa ABA usa dos extrusoras: las dos capas exteriores son del mismo material A y la capa del medio puede ser otro material B. Eso permite poner material reciclado o una mezcla más económica en el centro y dejar resina virgen afuera.
| Máquina | Capas | Producción | Para qué |
|---|---|---|---|
| Mini YB-500 / YB-700 | 1 | 40–50 kg/h | Empezar a hacer su propia película, rollos angostos |
| SJ-A | 1 | 60–100 kg/h | Película de HDPE y LDPE para bolsa camiseta, plana y en rollo |
| MF-C | 1 | 100–220 kg/h | Película ancha para bolsas grandes y bolsas para basura |
| MF-ABA | 3 (ABA) | 110–150 kg/h | Reciclado o mezcla económica en la capa del medio |
Si hoy trabaja una sola mezcla y no usa reciclado, una monocapa es más sencilla de operar y de mantener. La tricapa ABA se paga sola cuando el reciclado propio reemplaza resina virgen en la capa del medio todos los días.
Problemas comunes y qué revisar primero
La mayoría de los defectos de la película vienen de tres lugares: el fundido en la extrusora y el cabezal, el enfriamiento del anillo de aire, o el arrastre y el bobinado. La tabla resume los problemas que más vemos y por dónde empezar.
| Problema | Causa más probable | Revise primero |
|---|---|---|
| Burbuja inestable | Corrientes de aire, enfriamiento desigual, salida irregular | Cerrar puertas y ventanas, revisar el anillo de aire |
| Espesor desigual | Ranura del cabezal descentrada, anillo de aire desigual | Medir alrededor de la película, ajustar tornillos del cabezal |
| Puntos o “ojos de pescado” | Resina sin fundir, malla rota, suciedad | Malla del filtro y presión del cabezal |
| Arrugas | Burbuja inestable, rodillos descentrados | Estabilidad de la burbuja, luego alineación y presión de rodillos |
| Película pegada | Película todavía caliente al bobinar, poco antibloqueo | Enfriamiento y tensión de bobinado |
| Película opaca | Enfriamiento lento, o resina HDPE | Anillo de aire y tipo de resina |
| Puntos negros | Material degradado en cilindro o cabezal | Purgar y limpiar el cabezal |
| Baja producción | Malla tapada, husillo gastado | Cambiar la malla |
Lleve un registro diario de la presión del cabezal y la corriente del motor principal con la misma producción. Si la presión sube día a día sin que cambie la salida, la malla se está tapando. Lo verá en el registro antes de verlo en la película.
Cuando un problema vuelve después de cada ajuste, conviene llamar al fabricante. Nuestros clientes empiezan con una videollamada, y si la falla no se resuelve a distancia podemos enviar un técnico, con los gastos de viaje a cargo del comprador.
Preguntas frecuentes
¿Qué es la extrusión por soplado?
Es el proceso que funde la resina en una extrusora y la hace salir por un cabezal redondo en forma de tubo, que luego se infla con aire para formar película. También se llama extrusión de película soplada o de película tubular. Es el método más usado para hacer película de polietileno para bolsas.
¿Cuáles son los tipos de extrusión?
Según lo que sale por el cabezal, los tipos principales son de película soplada, de película plana o lámina, de tubos y perfiles, de peletizado y reciclaje, de filamento y de coextrusión en varias capas. Los explicamos uno por uno en nuestra guía de tipos de extrusora de plástico.
¿Cuánto cuesta una máquina extrusora de plástico?
El precio depende del ancho de la película, la producción en kilos por hora, el número de capas y el equipamiento, como el bobinado o el tratamiento corona. Una mini extrusora y una tricapa de 150 kg/h son máquinas muy distintas. Envíenos el ancho, el espesor y los kilos por día, y le cotizamos en 24 horas.
¿Qué es el moldeo por soplado de extrusión?
Es otro proceso, no el de película. En el moldeo por soplado, un tubo de plástico fundido se encierra en un molde y se infla para tomar su forma: así se hacen botellas, garrafas y envases huecos. La extrusión de película soplada no usa molde y produce película continua.
¿Cuál es el proceso de extrusión de película soplada?
Son seis pasos: alimentación del pellet, fusión en el husillo y el cilindro, filtrado por la malla, formado del tubo en el cabezal anular, soplado y enfriamiento con el anillo de aire, y arrastre y bobinado. Todo ocurre en una línea continua, del pellet al rollo de película.
¿Qué resinas se usan en la extrusión de película soplada?
Para bolsas se usan sobre todo polietileno de alta densidad (HDPE), de baja densidad (LDPE) y lineal de baja densidad (LLDPE), solos o mezclados. El HDPE da película rígida y delgada, el LDPE película transparente y el LLDPE película resistente a la perforación.
Para ver el proceso completo, de la resina a la bolsa terminada, lea cómo se hacen las bolsas de plástico, o vea todas nuestras extrusoras de película soplada. ¿Tiene un problema con su película? Escríbanos con una foto de la película y un video corto de la burbuja. Le respondemos en menos de 24 horas, en español.